服务热线13832105155
0311-82011250
0311-82011250
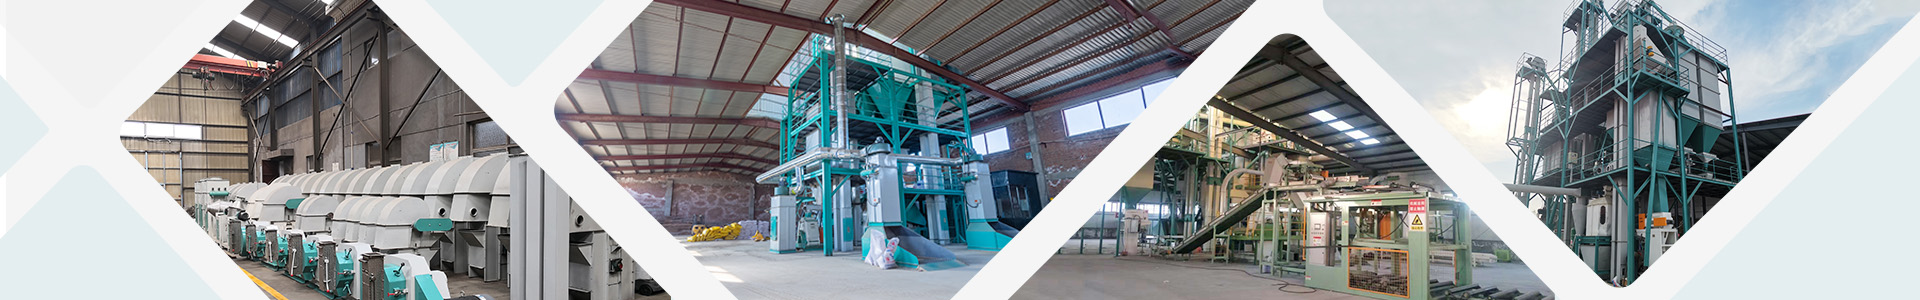
预混料生产工艺主要由投料、粉碎、配料、混合、包装等工艺环节组成,本文重点讨论对预混料生产影响较大的粉碎、配料和混合工艺。
1 配料工艺
预混料产品的配方特点是:原料品种多,粒度、密度、静电特性、颜色、吸潮特性、酸碱度、流散性等物理、化学特性差异大,相互影响大,因此国内外各个生产厂家均极其重视配料环节,在这个工艺环节上国内外企业做法差异很大。外资企业,特别是欧美为代表的大型饲料生产企业,主张计算机控制的多配料仓自动配料系统。笔者认为,这个系统的优点是能够实现自动化生产,误操作风险小;缺点是投资大、机构复杂、故障率高,效率却未必高,这种工艺不是国内生产企业的主流。
国內产出企业公司通畅行为是人造食材。人造食材寻常要根据配料特性可分“大料”(如质粒、石粉、磷酸氢钙、盐等配料中使用量很大的的化学材料)和“小料”(如维生素E、进样器矿物质原子、医疗药品及各大养分物质性和非养分物质性使用剂等配料中使用量较小的化学材料)。
1.1“大料”的称量和投放
这一部分原料的称量和投料笔者主张以配料仓和电子秤的配料体系完成,这个体系可大大减轻工人的劳动强度,因添加量较大,相对误差较小,而且这部分原料价格相对较低,由配料环节的误差导致的成本差异也相对较小。
目前国内预混料生产厂家实际应用较多的是人工称量。这种操作方法的优点是大大降低了设备投资,缺点是人为误操作的概率上升,为了在制度上解决人为误操作,笔者在实践中提出分区备料的方法,即每秤投料前在指定区域(地面上划出明确边界的备料区)备齐料,由主管核实后方可投料,这样可以最大限度降低人为误操作的风险。
1.2“小料”的称量和投放
所谓小料通常指那些添加量较小、营养作用影响较大、价格昂贵的原料,各生产厂家对这部分原料的配料最为重视,小料的配料通常在小料的存贮间操作,农业部明文规定这类贮存间要配备空调,恒温恒湿。
为了满足农业部相关法规的要求,笔者设计了“小料”配料系统,这个系统由两个硬件和一个制度构成。
(1)订制个性化光网络秤。该光网络秤在基础上光网络秤基础上上加强了网页彩色直接word打印机纸机及连网作用,这种实操工每称样另外一种成分,网页彩色直接word打印机纸机自然网页直接word打印机纸秤量的登记,称样的同一在连网的折算机中存贮信息,这台光网络秤在实现此混合式批的秤量后全面地网页直接word打印机纸了其他秤量的信息的登记,作料实操员同意后,供品质管理员与味料配方审核,而此网页直接word打印机纸的登记导入到马上的加工的登记个人档案,以防在使用一段时间追朔分享服务。是因为采取性地改良了作料秤量硬件设备,既改善了实操人员的损失感,又建设了全面的可追朔安全体系,这让秤量各个环节的艺重量走了新新高度。
(2)酱料实操转盘。该计重转盘是为了让有利计重实操员工辞职加强工做高效率设计的,同样设计很多不锈钢板贮料罐,贮料罐上写明材质名字和酱料数字序号。
(3)配料操作制度。为准确实现配方,避免称重误操作,每个配方配料前配料操作员首先备料,即将配方上的原料搬上配料转盘,并按配料顺序排列(通常配料顺序按量由大至小排序)。不允许不参加配料的原料留在转盘上,每称取一个原料,打开贮料罐不盖上,以区别尚未称取原料的原料罐,若同一个配方配制超过一秤,第二秤则每秤取一个原料盖上一个盖子,避免重复称取误操作。
上述这套小料配料体系经过两年实际应用和不断摸索改进,取得了不错的效果,获得了行业主管部门领导的肯定和赞赏。
2 混合工艺
预混合饲料企业的产品特点是品种多、规格多。如本企业几十个产品中有加药产品、不加药产品。由于动物品种不同、生长阶段不同,配方各异,用药方案不尽相同。农业部对饲料中药品的使用有严格的法规,如何将添加量极微的药品混合均匀,且严格控制生产加药产品在设备中药物残留带给后续产品的药物交叉污染是预混料生产企业的核心课题。农业部1849号公告要求预混料生产厂家的混合机(含混合机缓冲仓)与物料接触部分使用不锈钢制造,混合机的混合均匀度变异系数不大于5%。主要目的是避免设备腐蚀,保持混合机内壁光洁,避免混合机物料残留。但以笔者多年的生产经验看,仅单纯改变混合机材质很难达此目的,因此笔者提出在满足农业部法规要求的前提下,采取如下三项措施进一步改善混合机内壁光洁度,彻底解决物料残留导致的微生物污染和药物交叉污染问题。
2.1设置单独的载体油脂混合机
为避免预混料如何消除静电活性炭吸附及方面影响业务需求话题,各生产加工方式制造厂商多运用在秘方中含有油分,而当下乃至方面生产加工方式制造厂商的油分含有均在主混杂机内完整,这个的来设计话题越来越多,的缺陷有以下几点:
(1)主结合式机喷塑油分难杜绝将溶剂油分喷塑在结合式机壁上和桨叶上,极容易润湿性一些材质建成积灰。
(2)此类混后机结渣没能除掉,最易引起各种病原菌枯草芽孢杆菌学,环境破坏护肤品。
(3)这混后机积灰洋洋削减了混后机内腔及浆叶的光亮度,易会导致物料清单挂壁使用量。为之产使用口服药的物品后,口服药使用量将加重被污染的险遭种植的物品。
(4)直接喷涂很难避免产生油脂结块,从而影响产品的混合均匀度及颗粒整齐度。
为解决上述问题,笔者尝试另设载体油脂混合机,这样做的好处是避免主混合机接触液体油脂,载体在另一台混合机完成油脂混合后进入主混合机,避免了主混合机结垢,而载体油脂混合机由于只承担混合油脂的功能,其参与油脂混合的原料则可选择易于吸附油脂的原料如豆粕等载体,均匀混合油脂的载体输送至主混合机前通过检查筛可避免油脂结块进入主混合机影响颗粒均匀度。
2.2在主混合机入料口设置振动检查筛
所有进入主混合机的原料一律经过振动检查筛,避免各类杂质及原料结块进入混合机。
2.3可旋转输送设备
将混合机缓冲仓底端输送设备安装铰链活接法兰,使操作工能够将水平螺旋输送机径向旋转180°,目的是方便彻底清理螺旋输送机残留物料,从而减少交叉污染和药物残留。
3 粉碎工艺
绝大多数预混合饲料生产厂家均设有载体粉碎工艺以满足预混料载体的粒度要求,通常是载体经锤片式粉碎机粉碎后进入提升机垂直输送至主混合机,这个工艺设计优点是节能和运行可靠,噪音低。缺点则是这个工艺无法避免提升机底座的输送物残留,这些残留物极易滋生病菌微生物产生污染。其次该工艺无法解决粉碎机转子高速旋转产生正压带来的粉尘外溢所致的空气污染问题。
为规范要求新条例的规范要求,本公司个人建议转变成粉碎性机下真空力气气流气流输送。这里体系软件由进行超高压轴流风扇、离心式卸喂料器、激光脉冲除尘设备器和气流气流输送输送管道分解成。这里体系软件的特点缺点是进行超高压轴流风扇功耗测试大,低频噪音高。但的特点也是无一例外的:
(1)无输送管使用量物,撤底杜决致病菌微生态学污染破坏事故隐患。
(2)伴随气血运输的原故,破粹机在的负压动态下
正常运行,撤底禁止了磨碎机粉层外溢,无穷的地优化了加工工厂的空的气質量質量。
(3)虽然高压风机功耗大,但粉碎机负压运行,提高了粉碎机生产效率,降低了粉碎机功耗,因而系统的功耗未必增高。
4 输送工艺
应要量减少产品料至包装盒环保设备的输送管带空距,避开垂线优化。垂线输送管带产品料决不会会带给如下图所示安全隐患:
(1)因预混料制造原材料电磁学性能指标地域差异大,升降机纵向输送管至头轮抛送时尚未尽量不要相溶匀称的货位多次分级管理,大大减少了相溶匀称度。
(2)上升机基座时未不要原物料残渣,给细茵微菌物和药交错式废弃物产生危险因素。
5 结论
由于多配料仓自动配料系统投资很大,机械环节、控制环节复杂,故障率高、可靠性差,人工配料仍是现阶段国内预混料生产的主流模式。针对行业内普遍应用的人工配料现状,通过探索在配料环节改进硬件条件、完善操作制度可有效提高配料的精确性,避免人为误操作。
交织机结渣、气流卸料专用系统物料清单残渣造成的的病原菌微生态学及药剂治疗重叠性生态破坏是近几年预混料制造商家非常存在着的质量水平健康安全问题,怎样恢复以免 交织机结渣、以免 提升自己机残渣、以便于清理工作交织机及仓下气流卸料专用系统是谋福利牛猪饲料制造商家继续购买专用汽车缓解的工序系统问题。经几年合理适用,准时检测探测,能能判定原文中说的这么多工序改造举措对以免 病原菌微生态学及药剂治疗重叠性生态破坏行之管用。一稿期盼这么多探寻性的举措对工作者做到抛砖引玉的效应。页数所限一稿不可在本原文中对牛猪饲料制造的每条个重要环节挨个仔细议论,但一稿愿与谋福利工作者真诚地沟通、同样埋头苦干,有序推进中国大陆预混料制造持续增加。

 开云电子平台
 地址:河北省鹿泉市开发区双剑路8号
 邮箱:yada@hebyada.cn
 全国服务热线:0311-82011250