服务热线13832105155
0311-82011250
0311-82011250
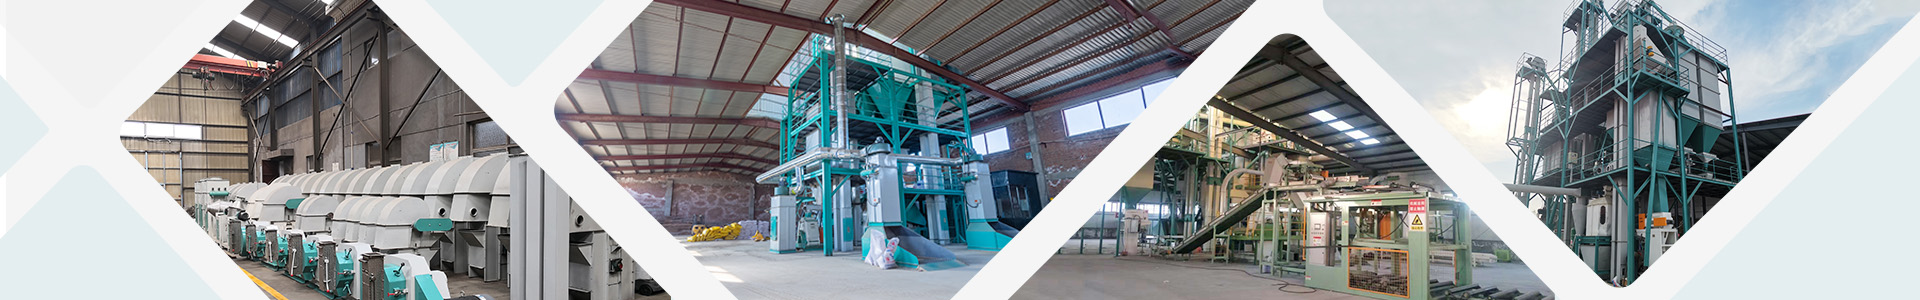
配合饲料的加工是保证饲料产品性能和工厂经济性的关键,拥有先进的设备和良好的加工工艺,不仅省人力物力,而且能获得优良的产品。因此监控生产过程中各个工艺环节的质量,对配合饲料产品质量的控制有举足轻重的作用。此外,严格按照饲料配方要求计量配料,保证整个加工过程的正常进行,是配合饲料生产过程质量控制的重点。以下就配合饲料各个加工过程中的质量控制做一概述,旨在为其规模化专业化的生产提供理论参考。
1 塑料原材料除去的質量把控
主原料和副料都应进行清杂除铁处理,有机物杂质不得超过50mg/kg,直径不大于10mm,磁性杂质不得超过50mg/kg,直径不大于2mm,并且为了确保安全,在投料坑上应配置条距 30 40mm的栅筛以清除杂质,在饲料原料粉碎或粉料制粒之前,还应进行去杂除铁工序。此外,工作人员要定期检查清选设备和磁选设备的工作状况,看有无破损及堵孔等情况,定期清理各种机械设备的残留料。
2 材质破碎的安全性能掌握
饲料的粉碎过程主要控制粉碎粒度及其均匀性,饲料颗粒过大或过小都会导致饲料离析现象的发生,从而破坏饲料产品的均匀性(赵毅牢等,2005)。每种畜禽都有一个合适的饲料粒度范围,如仔猪、生长肥育猪配合饲料以及肉用仔鸡前期配合饲料、产蛋后备鸡(前期)配合饲料99%通过2.8mm编织筛,不得有整粒谷物,1.4mm编织筛上物不大于15%。粉碎机的操作人员应经常注意观察粉碎机的粉碎能力和粉碎机排出的物流粒度,粉碎机粉碎能力异常(粉碎机电流过小)原因之一在于粉碎机筛网已被打漏,物料粒度过大,若发现有整粒谷物或粒度过粗现象,应及时停机检查粉碎机筛网有无漏洞或筛网错位与其侧挡板间形成漏缝。其次,应经常检查粉碎机有无发热现象,如有发热现象,应及时排除可能发生的粉碎机堵料现象,观察粉碎机电流是否过载。最后,应定期检查粉碎机锤片是否磨损,每班检查筛网有无漏洞、漏缝和错位等。
3 主料的的品质保持
3.1原科压力容器检验原料
根据协调词料出产的的工艺设备的的标准,当今重要有2种剂量香料作料行为,其九是未破碎机图片机原材剂量香料作料,这般行为是在原材未通过破碎机图片机原先,根据香料作料的的标准通过剂量协调,但是再对已剂量配好的原材通过破碎机图片机、分层和制粒等运作。这般的工艺设备的弱点有哪些是破碎机图片机较简单方便,同时种原材只需要茶叶保存在一几个个人空间既可以,更降低成本词料茶叶保存个人空间。其弱点是出产的协调词料服务与香料作料相互的差值较大的,原材水份量越高,破碎机图片机后失重就越多,这样不仅导致其使用价值在香料作料中的绝对是配比,也导致一部分协调配比和另外的原材的相对于性配比。摆脱这一项弱点的好的方法是扩大词料剂量的保险公司行业标准值,般制造流程的经济损失可按5%~10%需要考虑,水高方面,原材粒径大点的词料,保险公司行业配比可只要不过量扩大方面(陈四川,2015)。然而种香料作料行为是破碎机图片机原材剂量香料作料,即先将原材按统一性标准依次为破碎机图片机再依次为茶叶保存,但是根据香料作料的的标准用已破碎机图片机原材剂量协调,协调好后会通过分层、制粒等生产方式的工艺。该生产方式的工艺差值相对于性较小,但扩大茶叶保存个人空间,1种原材最少要存几个个人空间,里面大面积的协调词料出产般都用这般行为出产,剂量更精确性,协调差值更小,按香料作料的的标准剂量协调,比较容易到香料作料的的标准的营养素产品品质。
3.2氢化物发生器化学成分的检定
微量成分的配合计量复杂、易出错,在配合饲料中这类成分主要包括维生素、微量元素、非营养性添加剂、钙、磷元素和食盐等,处理这类成分的计量配合应按照混合机一次的混合量,计算出所有微量饲料应添加的量,然后分成几个部分分别集中。如所有添加的维生素集中在一起作为一个部分,微量元素、钙、磷和食盐等集中在一起作为一个部分,非营养性添加剂集中在一起作为一个部分,或者只集中成两部分,一部分是矿物质饲料,另一部分是其他微量饲料成分,包括合成氨基酸。准备好后每混合一批都按照要求加入已准备好的微量成分并作好记录,为了减少微量成分的损失,矿物元素部分最后加入混合机内,其他微量成分不要与矿物元素同时加入,最好用能量饲料或蛋白质饲料隔开加入混合机,不要直接与混合机壁接触,配合饲料的预混料部分都加入混合机内后,再开机混合。
4 搅拌的性能操作
祠料的搅拌产品把握与搅拌环节的精准方法重视根据的,产出的中应目光材质的生成方式,大部分要先投进水量很大的材质,水量越多的材质应在然后生成,如预混料中的维生素D、轻微物质和用量等。在生成脂肪油等介质夜体材质时,要从搅拌机上半部的管口喷药,尽机会以雾状喷入,防备止祠料结团或变成小球。在介质夜体材质生成前,很多的干材质必定要搅拌平滑,并根据提升搅拌时段,拆卸类种应立即将搅拌机中的残料清理掉。最佳的搅拌时段考量于搅拌机的类和材质的质地,大部分搅拌机产出的制造商提高了节省的搅拌时段,搅拌时段不够用,则搅拌不平滑,时段偏长是因为适度搅拌而容易造成拆分(叶丽如,1999)。
混合要注意其控制要点。混合时要选择适合的混合机,一般是螺带混合机使用较多,这种机型生产效率较高,卸料速度快,而锥形行星混合机虽然价格较高,但设备性能好,物料残留量少,混合均匀度较高,并可添加油脂等液体原料,是一种较为适用的预混合设备。混合均匀度和最佳混合时间要定期检查,时间过长过短都会影响物料混合的均匀度,并且要及时调整螺带与底壳的间隙,定期保养维修混合机,消除漏料现象,清理残留物料。当更换配方时,必须对混合机彻底清理,防止交叉污染。对于清理出的加药性饲料通常是深埋或烧毁,吸尘器回收料不得直接送入混合机,待化验成分后再作处理。预混合作业与主混合作业要分开,以免交叉污染,应尽量减少成品的输送距离,防止饲料分级,并且在预混饲料混合之后,最好直接装袋。
5 品牌轧制的效率操作
压延成型祠料产生率的大小和产品品质的薄厚不仅与压延成型仪器功能密切相关外,一定层次上决定于于成分压延成型的功能和调质加工。制粒的加工的条件是会根据祠料配方内容中基本成分的化学实验操作性状,日粮的制粒功能计划的,它基本例如为压延成型作準備的原材料调质情况下,即压缩空气阻力差、摄氏度、湿气及调质精力。制粒产品品质例如祠料压延成型产品品质和营养价值产品品质,制粒加工例如冷反打粒和压缩空气热反打粒,对于那些乳猪和断奶仔猪祠料来讲以热反打粒为好,热反打粒需特殊要的技巧加工十分缜密,显然特殊要靠谱的机诫制造仪器,还特殊要合适的的压缩空气产品品质,即压缩空气、祠料和机诫制造第三责任险当中合适的的互相效果,才可反打出高产品品质的热压顆粒。保持合适的的压缩空气阻力差、调质器内摄氏度(80℃范围)调质精力(普通是半分钟的英文范围,一定要时可利用双调质器以确保调质产品品质)和制粒流速才可赚取高产品品质顆粒祠料。
制粒过程中要注意对制粒设备进行检查和维护,每班清理一次制粒机上的磁铁,清除铁渣,检查压模、压辊的磨损情况以及冷却器是否有积料,定期检查破碎机辊筒纹齿和切刀磨损情况和疏水器工作情况,以保证进入调质器的蒸汽质量,并且每班检查分级筛筛面是否有破损、堵塞和粘结现象,以保证分级效果。制粒前的调质处理对提高饲料的制粒性能及颗粒成型率影响极大,一般调质时间为10~20s,延长调质时间可提高调质效果。此外,要控制蒸汽的压力及蒸汽中的冷凝水含量,调质后饲料的水分在16%~18%,温度在68~82℃,并将压辊调到当压模低速旋转时,压辊只碰得到压模的高点位置,这可使相互间的接触减到最小,减少磨损。
6 彩盒的质量维护
工作人员应事先检查包装称的工作是否正常,其设定重量应与包装要求重量一致,将误差控制在1%~2%,并检查被包装的饲料和包装袋及饲料标签是否正确无误。打包人员要随时注意饲料的外观,发现异常情况应及时处理,保证缝包质量,不能漏缝和掉线。质量管理的关键在于人员的管理,合格的品控员要熟知生产工艺流程,对设备运行情况应经常,影响质量方面的设备故障及违犯操作规程的错误操作应及时指出。每天应核对添加剂库存的理论量与实际量是否相符,认真阅读记录,对计量器具应进行校正,每年应请法定的计量部门对计量器具进行修理和校正,并清楚生产计划,根据生产计划与仓库库存监督生产计划下达是否合理。应检查添加剂是否因库存太久而失效,人工添加口应经常检查,防止添加剂、油脂、乳清粉等少添、多添或误添,并且每个季度应对混合机进行调整,使混合机的混合均匀度(CV) 5%。要定时监督车间,对混合机、地坑、地窖、料仓、缓冲仓、制粒系统和包装系统进行定期清理,特别是制粒系统的调质器、喂料器、抽风管和关风器等,清理干净后须喷防化药品,防化药品须对人畜无害、残留极少。此外,要注意检查粉碎粒度是否符合成品的要求,粉碎机筛网有无破裂,检查制粒系统是否堵塞,抽风管是否破裂,制粒参数是否得当,制粒效果是否符合要求等。
7 总结
在猪饲草出产中,需求选用比较好的机械化产品和很好生产工艺,是以猪饲草配方公式的特殊要求压力容器检验小料,要严格把控各节点的至关重要主体并使用行政规章的管理,且注意社会存在利润和条件利润,以提高猪饲草产品的处理效果。

 开云电子平台
 地址:河北省鹿泉市开发区双剑路8号
 邮箱:yada@hebyada.cn
 全国服务热线:0311-82011250